
控制图控制线的计算和过程能力分析的相关理解和问题
前言:首先有一个确定的是,计算控制图的UCL(上控制线)和LCL(下控制线)时,公式一定为X-bar ± 3σ。但σ的计算方式有两种:当我们已知一组样本时,σ的计算方式(以单值移动极差I-MR为例)为1. σ=R-bar/d2 (这也是公认推荐的计算方法)。或者2. σ=根号(x1—x-bar)2/(n-1) [公式打字输入有点复杂,这里大家理解我的意思就行了: )]。基于以上描述,我这里想让专家们帮助确认下几个理解是否正确。
1. 理解1:以单值移动极差I-MR为例,使用σ=R-bar/d2公式计算σ的原因是:因为我不知道一个真正稳定的过程(没有异常原因/点),它的整体的标准差应该是多少。假设我知道我的过程稳定,并且有整体的所有数据,那么我就可以直接计算整体标准差σ如下:
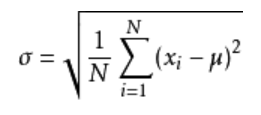
然后得到的σ值乘以3就得到了UCL和LCL的范围。但是多数情况下,我们不可能知道总体数据,并且也不能保证我的样本是稳定的,所以我只能使用σ=R-bar/d2这个公式来计算σ,或者准确的说通过我现有的样本推算出一个稳定的总体标准差应该是多少,这个公式中的d2常数是专家们根据大量的数据计算得来的帮助矫正和优化σ数值。
2. 理解2:控制图的控制线本质就是应该尽可能的排出一切特殊原因信号的干扰,只留下真正稳定的数据计算得出控制线。
3. 理解3:基于以上理解,Cpk的σ计算方式采用σ=R-bar/d2此公式,代表在计算Cpk时有意识的排除了异常点导致σ偏大的情况,所以我们称Cpk为潜在能力指数,代表一个流程的最佳状态时,它的过程能力。而Ppk的σ计算方式采用 根号(x1—x-bar)2/(n-1),因此Ppk的结果更容易被当前真实的数据所干扰,反映的是当前实际过程性能。
1. 理解1:以单值移动极差I-MR为例,使用σ=R-bar/d2公式计算σ的原因是:因为我不知道一个真正稳定的过程(没有异常原因/点),它的整体的标准差应该是多少。假设我知道我的过程稳定,并且有整体的所有数据,那么我就可以直接计算整体标准差σ如下:
然后得到的σ值乘以3就得到了UCL和LCL的范围。但是多数情况下,我们不可能知道总体数据,并且也不能保证我的样本是稳定的,所以我只能使用σ=R-bar/d2这个公式来计算σ,或者准确的说通过我现有的样本推算出一个稳定的总体标准差应该是多少,这个公式中的d2常数是专家们根据大量的数据计算得来的帮助矫正和优化σ数值。
2. 理解2:控制图的控制线本质就是应该尽可能的排出一切特殊原因信号的干扰,只留下真正稳定的数据计算得出控制线。
3. 理解3:基于以上理解,Cpk的σ计算方式采用σ=R-bar/d2此公式,代表在计算Cpk时有意识的排除了异常点导致σ偏大的情况,所以我们称Cpk为潜在能力指数,代表一个流程的最佳状态时,它的过程能力。而Ppk的σ计算方式采用 根号(x1—x-bar)2/(n-1),因此Ppk的结果更容易被当前真实的数据所干扰,反映的是当前实际过程性能。

谢谢邀请
第一个问题:
先讲下你理解上的一个误区,我们算能力指数,算控制图,都是通过有限的样本来评估整体,所以你所说的抽样的方法,只能使用极方差来计算,是错误的理解;我们使用SPC,都是通过样本评估整体。
目前方差的计算,是有两种,
一种是标准方差,它是正统统计学上的定义(也就是你的截图计算公式),它的计算是涵盖了所有的变差,是整个过程的真实表现;输出结果为PP和PPK,PP是performance process,翻译为“过程表现指数”。使用这个指数能够真实的反应过程能力,但缺点是计算复杂,当然现在不是问题了。
另一种是极方差,σ=R-bar/d2,这种计算的方式简单,很容易就计算出来结果;在统计学上认为,在短期内的变化,根源来源于普通原因;所以说,使用极差计算,能够主动的剔除特殊原因造成的变差影响,而直指普通原因造成的变差。所以其输出结果叫CP和CPK,CP是capability prcess,翻译为“过程能力指数”,它是一个潜在的,供应商能够达到的最高能力水平。这也是为什么过程统计受控,CP及CPK才有意义的原因。
目前,ford只接受PPK水平,CPK参考。
第二个问题:
控制线的制作,抽样样本来源于稳定的过程;你的理解不能说有错,但样本需要具有代表性,也就是覆盖整个的变差宽度。
第三个问题:
我想在解释第一个问题的时候,已经解释的很清楚了。
第一个问题:
先讲下你理解上的一个误区,我们算能力指数,算控制图,都是通过有限的样本来评估整体,所以你所说的抽样的方法,只能使用极方差来计算,是错误的理解;我们使用SPC,都是通过样本评估整体。
目前方差的计算,是有两种,
一种是标准方差,它是正统统计学上的定义(也就是你的截图计算公式),它的计算是涵盖了所有的变差,是整个过程的真实表现;输出结果为PP和PPK,PP是performance process,翻译为“过程表现指数”。使用这个指数能够真实的反应过程能力,但缺点是计算复杂,当然现在不是问题了。
另一种是极方差,σ=R-bar/d2,这种计算的方式简单,很容易就计算出来结果;在统计学上认为,在短期内的变化,根源来源于普通原因;所以说,使用极差计算,能够主动的剔除特殊原因造成的变差影响,而直指普通原因造成的变差。所以其输出结果叫CP和CPK,CP是capability prcess,翻译为“过程能力指数”,它是一个潜在的,供应商能够达到的最高能力水平。这也是为什么过程统计受控,CP及CPK才有意义的原因。
目前,ford只接受PPK水平,CPK参考。
第二个问题:
控制线的制作,抽样样本来源于稳定的过程;你的理解不能说有错,但样本需要具有代表性,也就是覆盖整个的变差宽度。
第三个问题:
我想在解释第一个问题的时候,已经解释的很清楚了。
2019-08-19 14:35
本问题共 5 个回答,登录后查看全部
登录查看
相关问题
制作分析用控制图时,如果是全检的话,是否能用3倍总体标准差作为控制线?
9 回答 · 7480 浏览
关于控制图X-bar S chart控制线计算的问题
3 回答 · 7432 浏览
SPC 管控:使用每天收集的5个数据,最终获得125个数据X-Bar计算时,发现六合一的图标上出现极个别或者部分均值超出了控制图的上下线时,这样的控制线有意义吗
5 回答 · 2491 浏览
关于控制图上下控制线计算的疑惑,n小于30为什么不用t分布?
2 回答 · 7005 浏览
Minitab 中,怎样把SPC 分析用控制图的控制线,延长到控制用控制图上.
10 回答 · 13277 浏览
均值控制图的 控制线为什么计算不一样?
9 回答 · 5160 浏览
SPC应用实际生产。 原先测算的时候子组大小事5个产品, 现在想用两个子组。 请问控制图的控制线怎么重新计算
0 回答 · 1520 浏览
SPC控制图计算控制线
1 回答 · 7328 浏览
SPC控制图的控制线问题
5 回答 · 3791 浏览
是过程能力先达到1才能进行控制图控制还是控制图处于稳态才能计算过程能力
2 回答 · 2647 浏览